Une décision à 5 $ qui déclenche régulièrement un arrêt imprévu de 50 000 $.
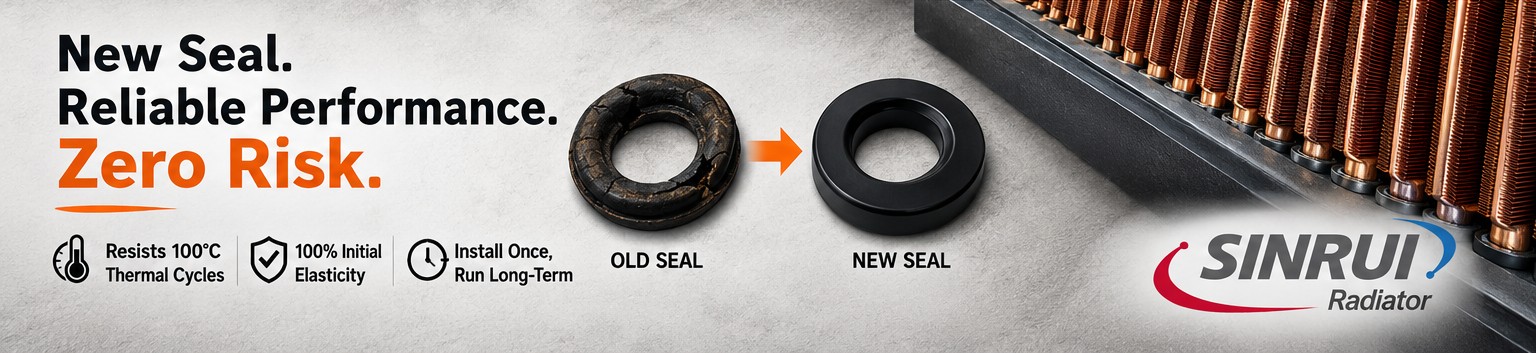
[IMAGE : comparaison côte à côte : joint FKM neuf (section transversale arrondie) contre joint usagé (aplati, comprimé)]
Lors de la maintenance courante des radiateurs à tubes amovibles, les techniciens sont fréquemment confrontés à un dilemme familier : le tube en cuivre est parfaitement intact, le joint en caoutchouc semble non endommagé — alors pourquoi ne pas le nettoyer et le réinstaller pour réaliser des économies ?
La réponse technique est simple : un joint qui semble intact n’est pas équivalent à un joint qui étanche réellement. La dégradation qui rend un vieux joint peu fiable est interne, progressive et largement invisible. Au moment où une fuite apparaît, la décision de réutiliser le joint a déjà été prise — et les conséquences sont déjà en cours.
Les joints situés à l’intérieur d’une plaque d’extrémité de radiateur fonctionnent en compression continue. Le caoutchouc FKM (fluorocarbone/Viton) que Sinrui spécifie pour ses joints est choisi précisément pour sa résistance aux hautes températures — mais aucun élastomère n’est à l’abri des effets à long terme de la chaleur et de la pression soutenue.
Le mécanisme de défaillance s’appelle le tassement sous compression. Sous charge continue à des températures supérieures à 100 °C, les chaînes polymères du caoutchouc subissent une réorganisation structurelle irréversible. Lorsque le joint est retiré de service, la section transversale ne reprend plus sa forme arrondie d’origine. Elle conserve un profil définitivement aplatit — la géométrie exacte de l’espace dans lequel elle a été comprimée.
Lorsque ce joint est réinstallé autour d’un nouveau tube, l’ajustement est erroné d’une manière précise : le joint a « mémorisé » les tolérances de l’ancien tube, et non celles du nouveau. Le résultat est un espace d’environ 1 mm au niveau du contact d’étanchéité — trop faible pour être visible lors de l’installation, mais suffisant pour initier une fuite sous pression de fonctionnement.
Un joint ayant perdu son élasticité ne cède pas immédiatement. Il cède lorsque le système est sollicité — à la température de fonctionnement, à la pression de fonctionnement, au moment le plus critique pour la machine.
La déformation permanente n’est pas le seul mécanisme de dégradation. Dans les environnements miniers, la température du liquide de refroidissement varie en continu entre la température de démarrage à froid et la température maximale de fonctionnement — une plage pouvant atteindre 80 °C ou plus au cours d’un seul poste de travail.
Chaque cycle thermique sollicite le caoutchouc à ses points les plus vulnérables : bords, surfaces et tout endroit où le matériau a déjà commencé à durcir par oxydation. Avec le temps, ce cyclage génère des microfissures — généralement de 0,1 à 0,3 mm de largeur — qui restent en dessous du seuil d’inspection visuelle, mais bien dans la fourchette permettant au liquide de refroidissement de migrer sous pression.
Il existe une seconde source de dommages, d’origine mécanique. Lorsqu’un tube en cuivre est retiré lors d’une opération de maintenance, le frottement physique entre la surface du tube et le bord du joint provoque un déchirement localisé au niveau de la lèvre du joint — précisément la surface assurant l’étanchéité principale sous pression. Ce dommage s’aggrave si le tube est retiré sous une charge latérale quelconque, ce qui est courant sur le terrain, où le centrage est difficile à maîtriser.
Un joint remis en service présente simultanément les deux types de dommages suivants : une fatigue structurelle liée à son historique thermique et des dégâts mécaniques causés par le processus d’extraction. Aucun de ces deux types de dommages n’est visible lors d’une inspection standard. Tous deux augmentent considérablement la probabilité d’incident lors du prochain cycle de pression.
Pour un exploitant de mine, la métrique clé est la disponibilité — c’est-à-dire le pourcentage du temps de fonctionnement prévu pendant lequel la machine est effectivement en marche. Chaque arrêt non planifié réduit directement ce chiffre.
La décision de remplacer le joint se présente ainsi :
| Réutilisation des joints anciens | Remplacement par des joints neufs |
|---|---|
| Le joint a perdu 30 à 50 % de son élasticité initiale en raison du tassement sous compression | élasticité initiale de 100 % — pression d’étanchéité complète dès la première installation |
| Des microfissures sont présentes, mais invisibles à l’œil nu — la défaillance est imprévisible | Aucun historique antérieur de chaleur ou de pression — le risque de défaillance est connu et maîtrisé |
| Économie à court terme : quelques dollars par joint | Coût : environ 5 $ par joint |
| Une défaillance sur site = arrêt, dépressurisation, vidange, démontage complet. Coût : plus de 50 000 $ par incident | Installation unique, fonctionnement à long terme. Aucun arrêt imprévu dû à une défaillance du joint |
Le scénario de défaillance décrit dans la colonne de gauche n’est pas un cas le plus défavorable. Il s’agit de la conséquence courante d’un joint qui était déjà limite lors de sa réinstallation et qui a atteint son seuil de défaillance dans des conditions de fonctionnement normales. La séquence d’arrêt, de dépressurisation, de vidange et de démontage qui suit est identique à celle qui vient d’être réalisée lors du remplacement des tubes — sauf que, cette fois, elle est imprévue, qu’elle se produit sur site et que la machine fonctionne très probablement à sa température de service.
D’après les dossiers de service sur le terrain de Sinrui, les joints présentant un tassement visible lors de l’inspection affichent un taux de défaillance nettement plus élevé au cours des 500 premières heures de fonctionnement suivant leur réinstallation, comparé à celui des joints neufs installés dans les mêmes conditions. Le coût de la prévention s’élève à 5 $US. Le coût de la défaillance évitée se mesure en heures de production perdues.
Le joint constitue la dernière ligne de défense entre un système de refroidissement opérationnel et un arrêt imprévu. À 5 $US l’unité, il représente également l’assurance la moins coûteuse du budget de maintenance.
Les joints en FKM Sinrui sont fabriqués pour respecter exactement les spécifications dimensionnelles et matérielles des cœurs de radiateurs à tubes amovibles Sinrui. Chaque joint est fourni neuf, avec une élasticité complète et sans aucun antécédent de compression ou d’exposition thermique.
Vous souhaitez obtenir davantage d’analyses approfondies sur le refroidissement des équipements miniers, la sélection de fournisseurs et la fiabilité des parcs ? Abonnez-vous à notre infolettre LinkedIn pour recevoir régulièrement des mises à jour issues du terrain.
Ou contactez-nous directement :
📞 +86 15684211561
🌐 www.miningradiator.com
 Actualités chaudes
2026-09-28
2026-09-27
2026-09-23
2026-09-17
2026-08-25
2026-08-20
Le radiateur Sinrui pour l'exploitation minière offre des solutions radiateurs robustes et sur mesure conçues spécifiquement pour les équipements miniers et les applications industrielles lourdes. Découvrez notre expertise en matière de refroidissement, notre ingénierie de la fiabilité et notre assistance mondiale.
 EN